在不鏽鋼上鑽一個 6 釐米的孔時,鑽頭斷裂是一種常見且可預防的故障。如果進給率設定過高,鑽頭的前進速度就會超過其排屑速度,導致切削力在鑽尖和邊緣處急劇增加,最終使鑽頭在切削中途折斷。
解決這個問題的關鍵不在於換一個更好的鑽頭,而在於理解切削速度和進給率是如何協同工作的,以及為什麼在不考慮另一個參數的情況下單獨最佳化其中一個必然會導致這種故障。
什麼是切削速度和進給率?
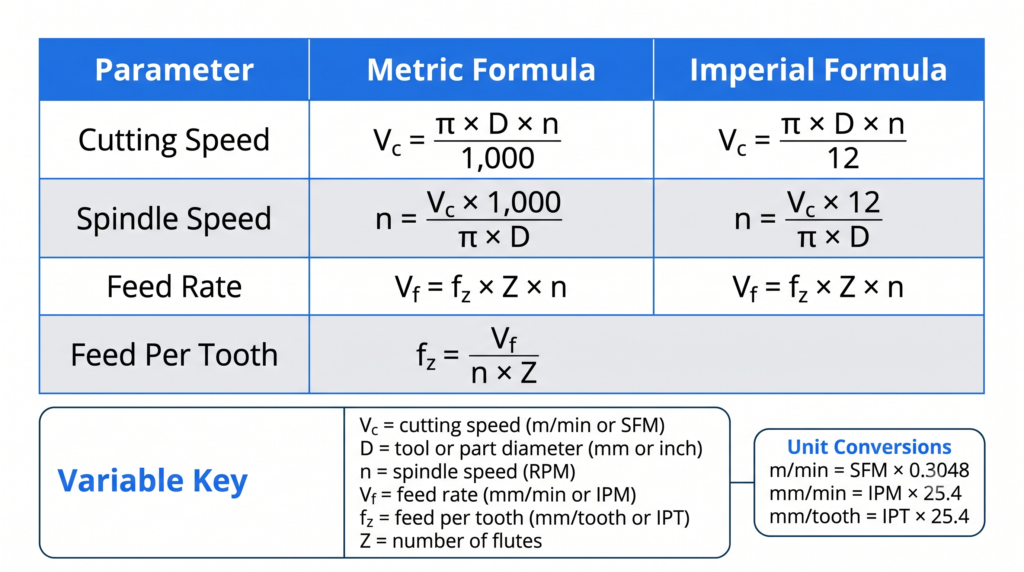
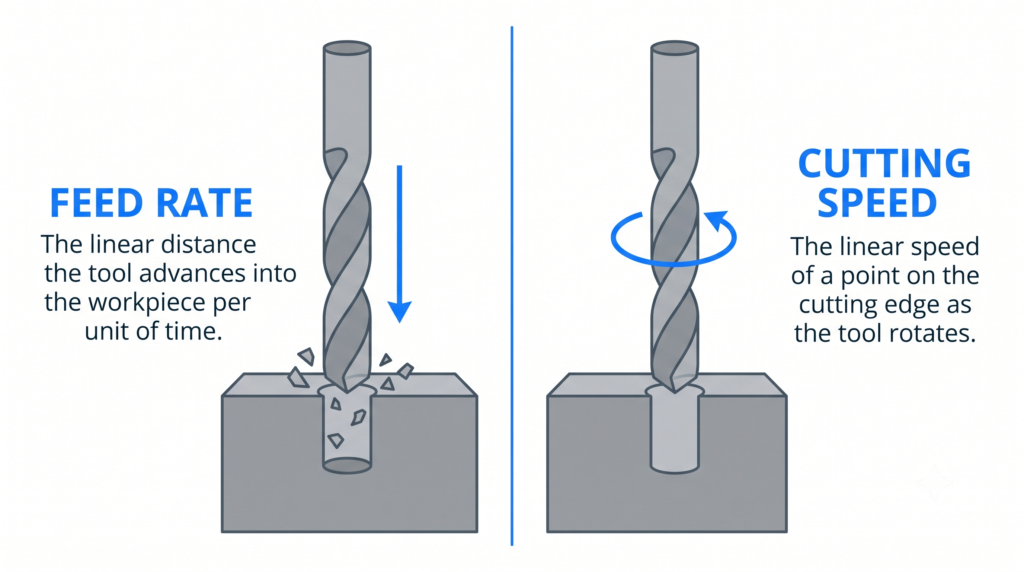
切削速度是指切削刃與工件表面在切削點處的相對速度,測量單位通常為公尺/分鐘 (m/min) 或英尺/分鐘 (SFM)。在車削中,它是指旋轉工件的外周圓周速度。在銑削中,它是刀具的外周速度,由主軸轉速和刀具半徑決定。
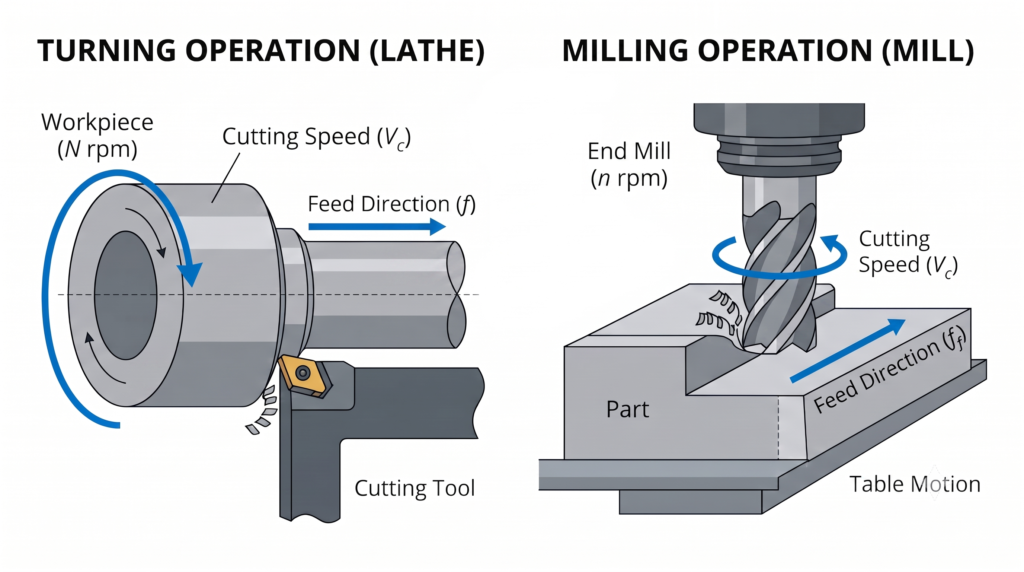
進給率是指刀具相對於工件在單位時間內前進的距離,測量單位為公釐/分鐘 (mm/min) 或英吋/分鐘 (IPM)。在車削和鑽削中,它也表示為每轉進給量 (mm/rev);在銑削中,則表示為每齒進給量(mm/tooth,也稱為每齒切削量或晶片負荷)。
切削速度與進給率的影響
改變切削速度和進給率會影響表面粗糙度、刀具壽命、切削溫度、材料去除率、功耗、切屑形成、振動、尺寸精度以及切削力。要找到最佳的參數值,就意味著要在生產率、加工成本和零件質量之間取得平衡。
較低的進給率透過減少進給痕跡和切削力來改善表面光潔度,並保持更嚴格的公差。較低的切削速度能夠減少熱量的產生並延長刀具壽命,但如果速度設定得遠低於推薦範圍,則會導致積屑瘤 (BUE) 的形成——即工件材料粘附在切削刃上,從而破壞表面質量。
降低切削速度和進給率可以減少振動和刀具磨損,但代價是降低了生產效率。提高它們雖然能提升材料去除率,但會面臨熱損傷、受力過大和表面粗糙度增加的風險。機械師通常會在推薦範圍內提高速度,直到達到刀具磨損或加工質量的臨界點。
切削速度與進給率比較
| 特徵 | 切削速度 | 進給率 |
| 定義 | 刀具與工件之間的相對速度 | 刀具沿工件前進的速率 |
| 主要決定因素 | 工件和刀具材料的硬度 | 刀具強度、所需的表面光潔度和工具機剛性 |
| 對生產率的影響 | 縮短循環時間 | 提高材料去除率 |
| 主要影響 | 刀具壽命和熱量產生 | 材料去除率和表面光潔度 |
| 對表面光潔度的影響 | 較高的速度可減少積屑瘤並改善光潔度 | 較低的進給率可減少進給痕跡並改善光潔度 |
| 測量單位 | m/min 或 SFM | mm/min, IPM,或 每齒/每轉進給量 |
| 參數過高 | 會導致刀具磨損和熱損傷 | 切削力過大和刀具斷裂 |
| 參數過低 | 會導致效率低下,摩擦導致工件硬化 | 刀具變鈍、形成積屑瘤、加工硬化 |
參數極值及其特徵表現
| 零件或刀具上的症狀 | 可能的原因 | 修正調整 |
| 閃亮、拋光狀的後刀面磨損 | 切削速度過低,刀具存在摩擦 | 將切削速度提高至推薦範圍 |
| 切屑發藍或變色 | 切削速度過高,熱量過大 | 降低切削速度或增加冷卻液流量 |
| 深且明顯的進給痕跡 | 進給率過高,無法達到目標光潔度 | 在精加工階段降低進給率 |
| 切入時刀具斷裂 | 進給率過高,影響排屑 | 降低進給率,檢查鑽孔時的啄鑽循環設定 |
| 切削面產生積屑瘤 | 相對該材料而言,速度或進給過低 | 將兩者都提高至製造商的推薦範圍 |
影響切削速度的因素
影響切削速度的四個主要因素包括:刀具材料、工件硬度、預期刀具壽命和切削深度。
刀具材料
刀具材料極大地影響著允許的最大切削速度,因為不同的材料具有不同的硬度、熱硬度、耐磨性和熱穩定性。能在高溫下保持硬度的材料能夠以更高的速度進行切削,而不會迅速磨損或失效。
刀具材料對切削速度的影響
| 刀具材料 | 對切削速度的影響 | 應用場景 |
| 高速鋼 (HSS) | 由於熱硬度較低,受限於低速加工(最高 30 m/min) | 小批量、手動加工、鑽孔、攻絲 |
| 硬質合金 (Carbide) | 較高的熱硬度和耐磨性允許更高的速度(60 至 300 m/min) | 通用銑削、車削和鑽孔 |
| 聚晶金剛石 (PCD) | 卓越的硬度和耐磨性,極高的加工速度(200 至 1,200 m/min) | 有色金屬材料:鋁、石墨、複合材料 |
| 立方氮化硼 (CBN) | 極佳的熱硬度和熱穩定性(100 至 400 m/min) | 淬火黑色金屬材料和硬化合金 |
| 陶瓷 (Ceramic) | 高達 1,200 °C 的耐高溫性使其能實現超高速加工(300 至 1,200 m/min) | 高溫合金的高速精加工 |
工件硬度
當相同的刀具材料切削不同硬度的工件時,必須調整切削速度以防止刀具失效。較硬的工件需要較低的速度,而對於較軟的材料則可以提高速度。低碳鋼在較高的切削速度下能夠輕鬆加工,而淬火鋼則迫使速度急劇下降(尤其是使用傳統的硬質合金刀具時)。
改用更耐磨的刀具(如陶瓷或 CBN)可以找回部分失去的速度並恢復生產率。選擇正確的速度需要綜合比較其對刀具壽命、生產率、表面光潔度和經濟可行性的影響。
預期刀具壽命
切削速度和刀具壽命呈反比關係,這可以透過泰勒刀具壽命公式 (Taylor’s tool life equation) 來表示:
$$V \times T^n = C$$
| 符號 | 變數描述 |
| $V$ | 切削速度(選擇的工作速度) |
| $T$ | 刀具壽命(在速度 $V$ 下直到刀具失效的時間) |
| $n$ | 刀具壽命指數(取決於刀具與工件的配對情況) |
| $C$ | 常數(對於給定的刀具-工件組合,該值為固定值) |
即使是適度地提高切削速度,也會因為產生過多的熱量和磨損而顯著縮短刀具壽命。例如,在一種硬質合金刀具加工合金鋼的組合中,將速度從 100 提高到 130 m/min(增加 30%),刀具壽命會從 150 分鐘驟降至僅 52 分鐘。
機械師必須平衡這些取捨:在粗加工或使用昂貴刀具時,較低的速度會優先考慮延長刀具壽命;而在大規模生產中,只要刀具壽命在經濟上仍然合算,較高的速度就可以有效提高生產率。
切削深度
切削深度與切削負荷大致成正比關係。較大的切削深度會產生更多的熱量並加快刀具磨損,因此通常需要搭配較低的切削速度。然而這種權衡仍然有利於提高整體生產率,因為只需更少的走刀次數即可達到最終尺寸。
切削深度和進給率共同決定了總體的切削負荷。因此,大吃刀量與高進給率結合時,必須大幅降低切削速度以避免過熱和刀具失效。
影響進給率的因素
進給率同樣也具有很高的可變性,受多種因素影響。刀具製造商在為其刀具定義推薦進給率時會考慮其中許多因素。部分因素包括:
- 刀具和工件材料:較硬的工件會產生更高的切削力,需要較低的進給率以保護刀具。淬火鋼需要在低進給率下運行;鋁由於較軟能承受高進給率;而延展性材料則應保持在適中的進給範圍以避免產生積屑瘤。
- 刀具幾何形狀:前角、刀尖圓弧半徑、刃口強度、排屑槽設計、螺旋角和後角都會影響切削力和排屑效果,進而決定特定刀具能夠承受的進給率。
- 表面光潔度要求:目標光潔度越平滑,要求的進給率越低。較高的進給率會增加表面粗糙度並留下更深的進給紋。
- 切削寬度:切削寬度(在銑削中也稱為徑向切深或步距)決定了刀具參與切削工件的程度。更大的徑向齧合會增加切削力、熱量和主軸負荷,因此較大的切削寬度需要與較低的進給率相匹配,以保持工具機加工的穩定性。
切削速度和進給率如何相互作用
切削速度和進給率受相似因素的制約,不能獨立進行最佳化,因為它們共同決定了切削力、熱量產生、工具機穩定性、切屑形成和刀具磨損。即使兩個參數單獨看起來都很合理,激進的組合也可能導致刀具或工具機超載。
速度和進給組合
| 組合 | 最適合的應用場景 | 權衡/弊端 |
| 高速,高進給 | 大批量生產,需要快速循環時間 | 極高的受力和熱量,需要硬質刀具、充分潤滑和剛性好的工件夾具 |
| 高速,低進給 | 精加工工序,要求光滑表面和高精度 | 低進給會帶來刀具摩擦和刃口變鈍的風險 |
| 低速,高進給 | 韌性材料的粗加工,限制熱量的產生 | 表面光潔度差,切削力較高 |
| 低速,低進给 | 耐磨或易碎材料,容易產生振顫的裝夾環境 | 材料去除率低,加工循環時間長 |
最佳化加工速率
最大化速度和進給率可以縮短加工時間,但會增加刀具磨損、熱量和成本。機械師會使用以下方法來平衡這些利弊:
最佳化方法
| 方法 | 提供的作用 | 最佳使用場景 |
| 製造商切削數據 | 按刀具和材料提供的速度、進給、每齒進給量、切深和冷卻液的基準範圍 | 任何切削開始前的初始參數設定 |
| CAM 軟體推薦 | 基於材料和幾何形狀建議進給、速度、刀具路徑和切深,並帶有碰撞和循環時間模擬功能 | 複雜零件和多刀具任務的編程 |
| 試切 | 在實際的工件裝夾、剛性和冷卻液條件下驗證製造商和 CAM 軟體的數據 | 在正式生產前確認切屑負荷、振動和表面光潔度 |
| 刀具磨損監控 | 對後刀面磨損、月牙窪磨損、崩刃和熱裂紋提供直接反饋 | 生產運行期間的持續改進與最佳化 |
製造商的切削數據來自基於刀具材料、幾何形狀、工件材料、塗層和操作類型的標準化圖表。
諸如 Mastercam、Fusion 360 和 Esprit 這樣的 CAM 軟體在此基礎上進一步提供了刀具齧合和循環時間的模擬。
試切能夠捕捉到軟體模擬往往忽略的問題,例如不穩定的工件夾具或工具機剛性不足。發現的任何偏差都可以透過調整速度或進給率來修正。
刀具磨損監控系統(包括主軸負荷、振動和聲學感測器)能夠最直接地顯示當前的參數是否設定得過於激進。
針對速度和進給參數的面向製造設計 (DfM) 指南
產品設計決策框定了機械師可以操作的速度和進給「窗口」,在圖紙設計階段做出的幾項明智選擇可以儘可能地讓這個窗口保持寬裕。
| 設計因素 | 造成的工藝限制 | 建議 |
| 深孔或小直徑孔 | 排屑困難,限制了進給率 | 規定使用導向孔或啄鑽循環,而不是要求一次性深通切削 |
| 嚴格的表面光潔度要求 | 迫使採用較低的進給率並延長循環時間 | 僅對功能上確實必要的表面保留高光潔度要求 |
| 薄壁或無支撐特徵 | 限制了可實現的切削深度和切削力 | 在功能允許的情況下增加支撐肋或增加壁厚 |
| 難加工材料(不鏽鋼、鈦) | 縮小了安全的切削速度範圍 | 儘早標明材料選擇,以便準確預算刀具成本和加工週期時間 |
在最終確定鑽孔工序的進給率預設之前,需要確定攻絲特徵孔徑的工程師可以使用螺紋和絲錐鑽孔尺寸計算器對照螺紋要求來交叉檢查鑽頭尺寸。
精確調整速度和進給
切削速度和進給率絕非兩個獨立的旋鈕。速度掌管著熱量和刀具磨損,進給掌管著切削力和表面光潔度,兩者都在消耗同一個物理機械負荷預算。
能夠最大化產量的參數組合,往往不是能夠最好地保護刀具的組合。因此,正確的答案依賴於製造商數據、CAM 模擬、試切和磨損監控等多方面的協同工作,而不是孤立地看待任何一個單一的數字。