以下是為您翻譯的繁體中文版本,已針對專業術語(如「主軸」、「馬達/馬達」、「切屑」、「車間/機房」等)進行在地化調優,並完整保留了所有圖片標示、公式格式與表格結構:
一家 CNC 加工車間所擁有的刀具庫,直接制約著該車間能夠生產的產品。型腔的圓角不可能比加工它的銑刀更鋒利。槽的寬度也不可能比能深入槽底的最小刀具更窄。半圓鍵槽需要使用半圓鍵槽銑刀:沒有任何其他幾何形狀可以替代。在設計決策中如果忽視這些物理限制,都會導致本可避免的刀具問題、更長的交貨期,以及直接追溯到圖紙階段的返工成本。
銑刀是旋轉刀具,透過端面、外周或同時兩者與實心工件齧合來去除材料。四大主要系列是立銑刀、面銑刀、成型銑刀和圓柱銑刀。前兩大系列涵蓋了現代 CNC 銑削工藝的絕大多數。瞭解每個系列的幾何形狀、基體和塗層要求,是區分一份能夠順利加工的圖紙和一份在首次報價後就需要重新設計的圖紙的關鍵。
銑刀幾何形狀:決定性能的參數
所有刀具的性能都可以追溯到一小組幾何參數。機械師在對設計提出質疑時所參考的就是這些參數,而要準確閱讀刀具目錄,你也需要瞭解這些參數。
容屑槽 / 刃數
容屑槽是沿刀體磨削出的螺旋槽。切削刃位於每個容屑槽的前導面上;切屑透過後面的通道排出。刃數同時控制著排屑空間、型芯強度和表面光潔度,而這三個輸出結果之間是直接相互競爭的。
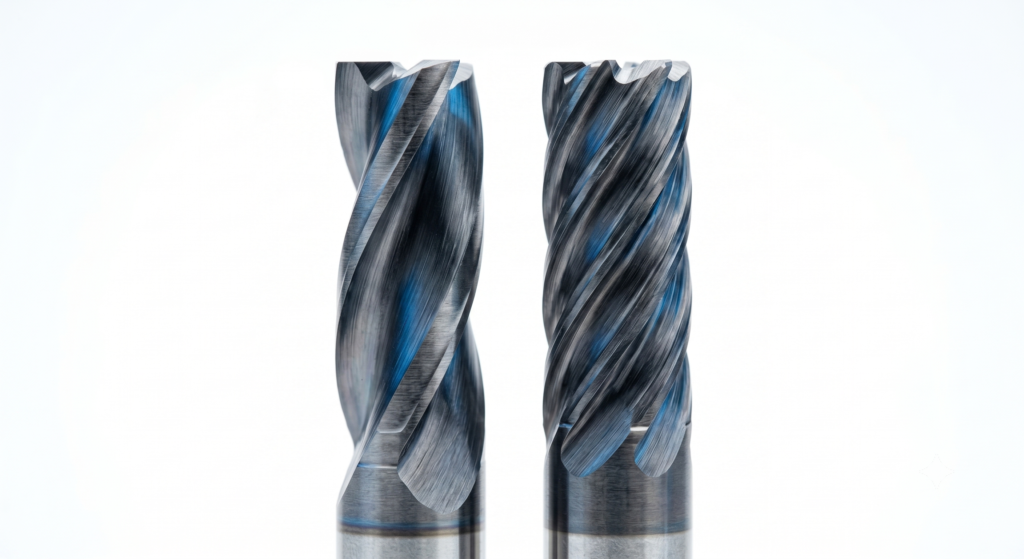
| 刃數 | 排屑空間 | 型芯強度 | 表面光潔度 | 主要應用 |
| 2 | 最大 | 最低 | 粗糙 | 鋁、軟塑料、開槽切削 |
| 3 | 高 | 中等 | 中等 | 通用有色金屬、輕鋼粗加工 |
| 4 | 中等 | 高 | 良好 | 鋼和不鏽鋼仿形、型腔加工 |
| 5+ | 低 | 最高 | 最佳 | 淬火鋼精加工、高進給走刀 |
螺旋角
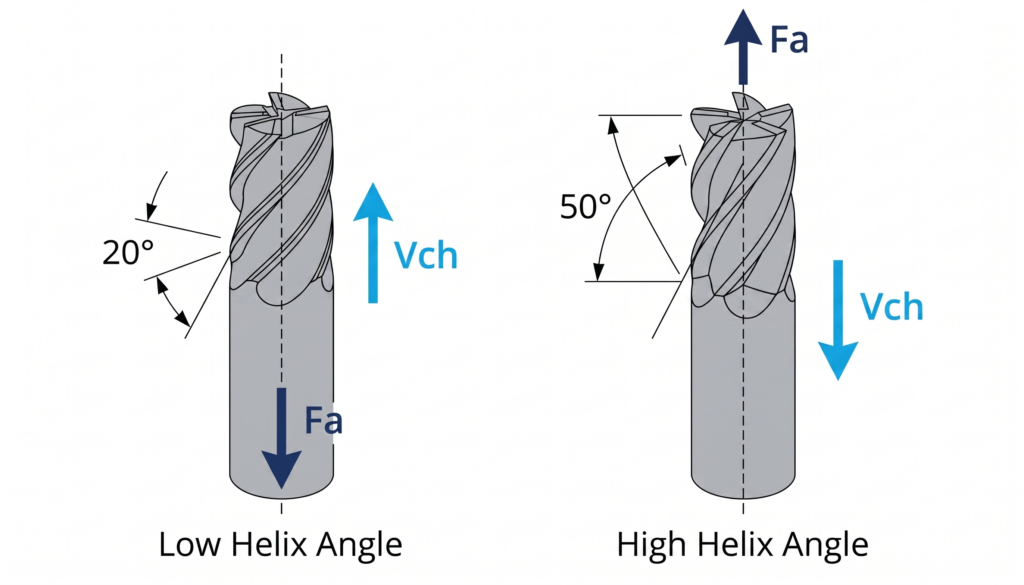
螺旋角是容屑槽中心線與刀具縱軸之間測量的螺旋角度。它通常在 15° 到 60° 之間。較低的螺旋角(低於 40°)能提供更高的刀齒強度、更大的容屑空間以及較低的軸向切削力,代價是表面粗糙度較高且進給率降低。
高螺旋角(高於 40°)會產生較低的徑向切削力並提供更好的表面光潔度,但會減小刀具橫截面,增加重載下刀齒斷裂的風險。材料硬度是主要驅動因素:鋁等軟質有色金屬使用 45° 或更高的螺旋角加工;鑄鐵則在 20° 或更低的角度下加工。
前角
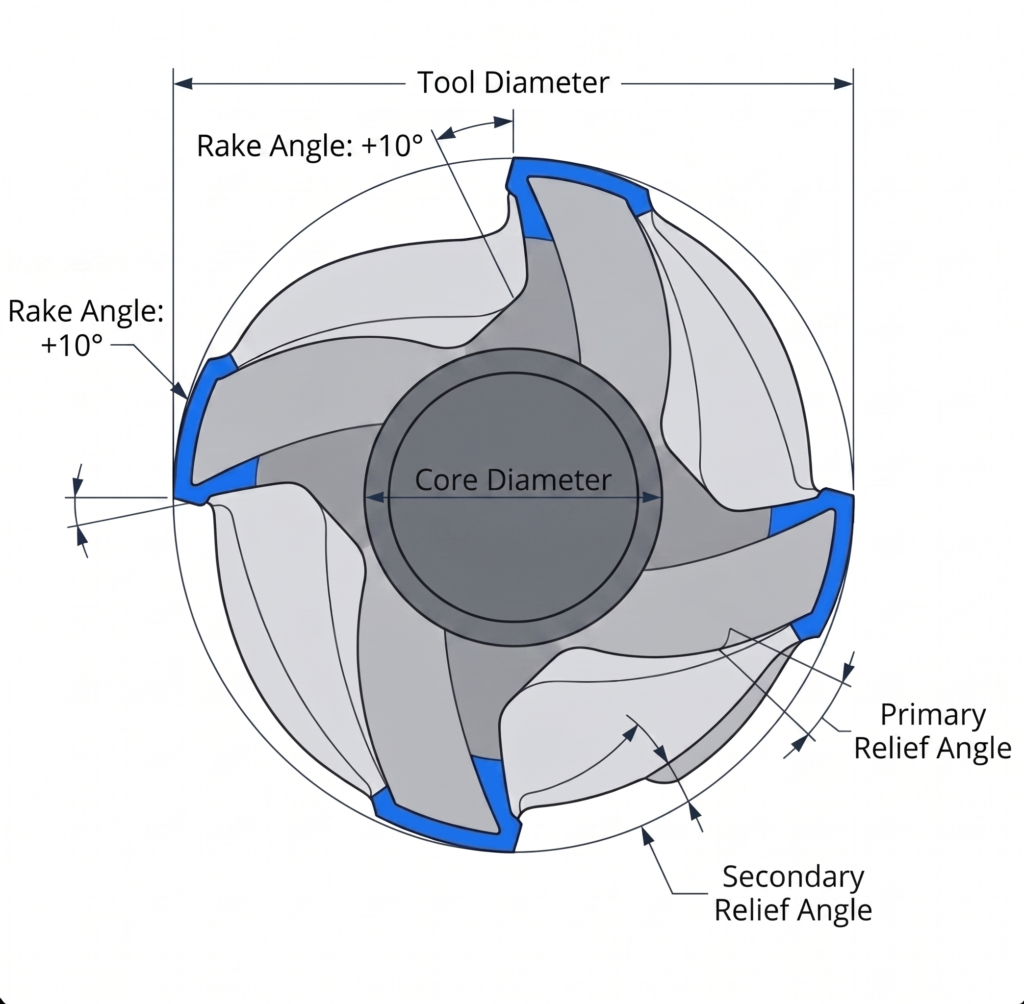
前角控制切削刃切入工件的激進程度。正前角可降低所需的切削力,加速切屑排出,並減少熱量產生。這是針對較軟工件材料的正確選擇。中性或負前角透過增厚楔形幾何形狀來增加刃口強度,這是硬質材料、斷續切削和研磨性工件所必需的,因為正前角刀刃在這些情況下會迅速崩刃。
刀角幾何形狀 (Corner Geometry)
刀角幾何形狀決定了內部型腔角落是否存在圓角半徑以及圓角的大小。鋒利(方形)的刀角會將應力集中在切削刃上,並留下一個真正的 90° 內角,這也會在工件中產生應力集中。刀角半徑將該應力沿圓弧分佈,延長了刀具壽命,並為工件拐角增加了一個圓角。
在設計內部型腔轉角時,如果半徑等於或大於標準刀具半徑,就能消除對專用刀具的需求,並縮短加工週期。
長徑比
長徑比決定了刀具的剛性、在切削負載下的偏轉以及刀具斷裂的風險。它是深型腔和窄槽特徵的主要幾何約束。
| 長徑比 (L:D Ratio) | 剛性 | 設計影響 |
| 最高可達 4:1 | 高 | 適合激進切削、高精度 |
| 5:1 至 8:1 | 中等 | 降低進給和切削深度,監測側向力 |
| 8:1 以上 | 低 | 斷裂風險高,僅限於精加工走刀 |
在淬火鋼、英高鎳合金 (Inconel) 和鈦等堅韌材料中,深而窄的型腔經常會因為長徑比的限制導致刀具失效。如果型腔的深度超過刀具直徑的四倍,則增加的成本和週期時間必須有正當的理由。對這些深部特徵放寬位置公差,通常可以減少對易碎的長懸伸刀具的需求。
立銑刀
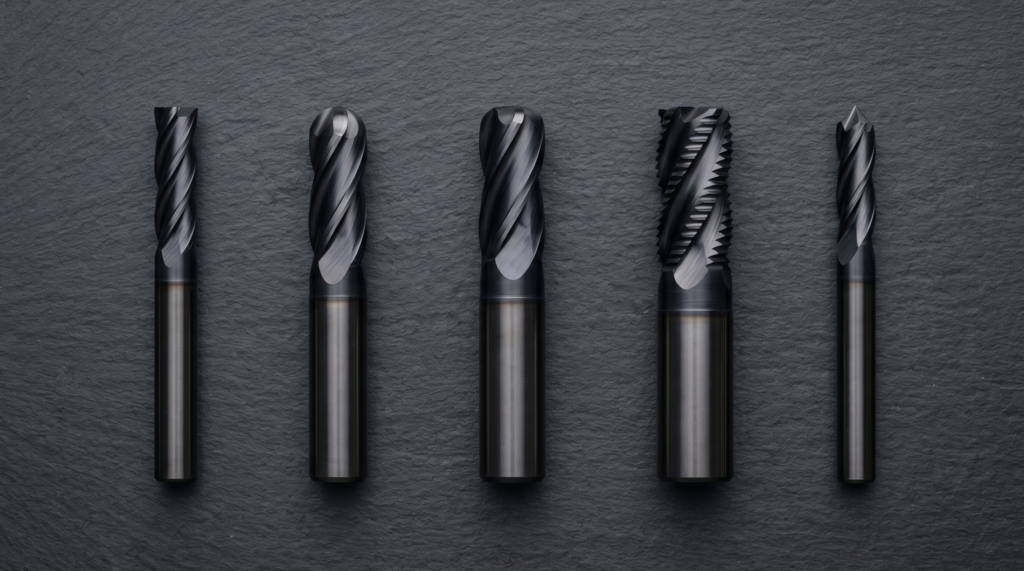
立銑刀可同時在端面和外圍容屑槽上進行切削,這使它們成為 CNC 銑削中最通用的系列。單把立銑刀可以在不換刀的情況下進行插銑、開槽、仿形、銑型腔和階梯切削,這就是為什麼它們在立式加工中心的刀具列表中佔據主導地位的原因。
平底立銑刀
平底立銑刀是 CNC 立式加工中心上最常見的切削刀具。其平坦的底部和外圍切削刃允許它在單把刀具中沿軸向切入並沿徑向橫移。典型應用包括 2D 和 3D 型腔銑削、開槽、仿形銑削和台階銑削。磨損集中在端面和外圍的角落交界處。隨著切削角因磨損而變圓,殘留在工件內部的圓角半徑也會增大,即使工程圖紙上規定的是直角。這是機加工零件中出現意外內部圓角的最常見原因。
球頭立銑刀
球頭立銑刀用半球形切削尖端取代了平端面。這種幾何形狀用於追蹤曲面,使其成為 3D 輪廓加工、自由曲面加工以及複雜模具和衝模幾何形狀精加工走刀的標準刀具。
半球形尖端會在相鄰刀具路徑之間留下扇形表面輪廓 (scalloped surface profile)。扇形高度計算如下:
$$h = r – \sqrt{r^2 – \left(\frac{s}{2}\right)^2}$$
其中:
- $h$ = 扇形高度 (mm)
- $r$ = 球頭半徑 (mm)
- $s$ = 相鄰刀軌之間的步距 (mm)
| 球半徑 r (mm) | 步距 s (mm) | 扇形高度 h (mm) | 產生的 Ra (近似值) |
| 3 | 0.5 | 0.010 | ~0.4 µm |
| 3 | 1.0 | 0.042 | ~1.6 µm |
| 6 | 1.0 | 0.021 | ~0.8 µm |
| 6 | 2.0 | 0.084 | ~3.2 µm |
將步距減半,扇形高度會減少約四倍,但相應的走刀次數和加工時間會翻倍。
圓鼻立銑刀
圓鼻立銑刀具有帶倒角的平坦切削面,填補了平底和球頭幾何形狀之間的空白。它們加工具有明確圓角半徑的平底腔室,與平底立銑刀相比,能夠分散切削應力從而延長刀具壽命。它們非常適合需要特定拐角半徑的平底型腔,無需進行二次拐角走刀。
倒角銑刀
倒角銑刀是具有特定夾角 的圓錐形切削刀具。90° 夾角的倒角銑刀(最常見的配置)可在工件上加工出 45° 的倒角邊緣。因為倒角寬度是由軸向切削深度而不是刀具直徑控制的,所以它在一把刀具上即可涵蓋各種尺寸零件的倒角、去毛刺和鍴孔操作。
| 夾角 | 生成的邊緣角度 | 常見用途 |
| 60° | 30° 倒角 | 燕尾槽準備、激進倒角 |
| 90° | 45° 倒角 | 標準去毛刺、倒角、鍴孔 |
| 120° | 60° 倒角 | 淺去毛刺、定心鑽孔準備 |
燕尾銑刀
燕尾銑刀有一個朝尖端變寬的錐形切削頭。它們需要一個預先切削的通道槽以便進入,然後橫向移動以加工形成燕尾輪廓的傾斜底切壁。燕尾榫接頭可將兩個零件沿一個線性方向鎖定,同時允許在垂直方向滑動。典型的夾角為 45° 和 60°。應用包括工具機滑軌、皮卡汀尼導軌系統、光學組件底座和結構組件中的機械鎖定特徵。
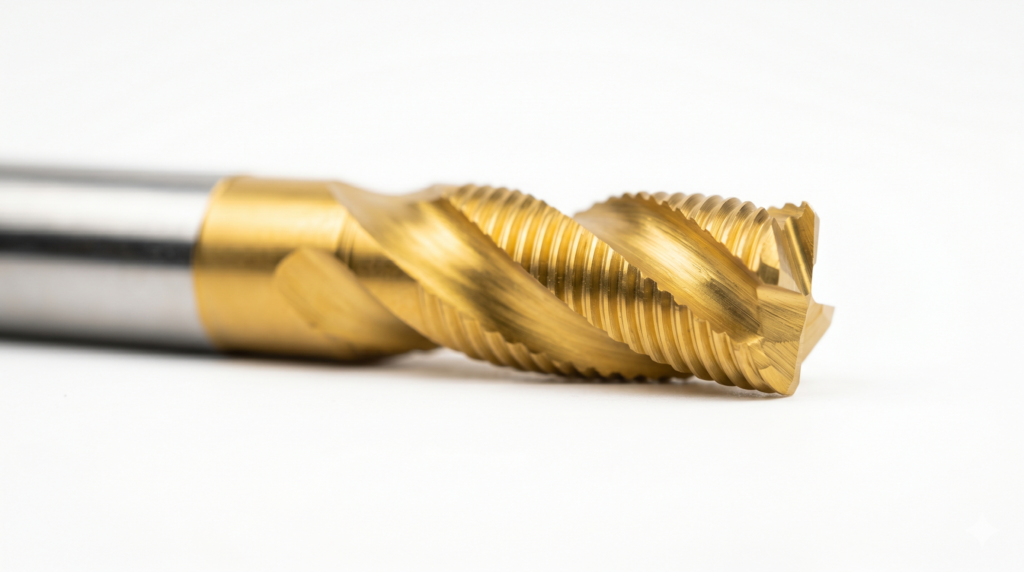
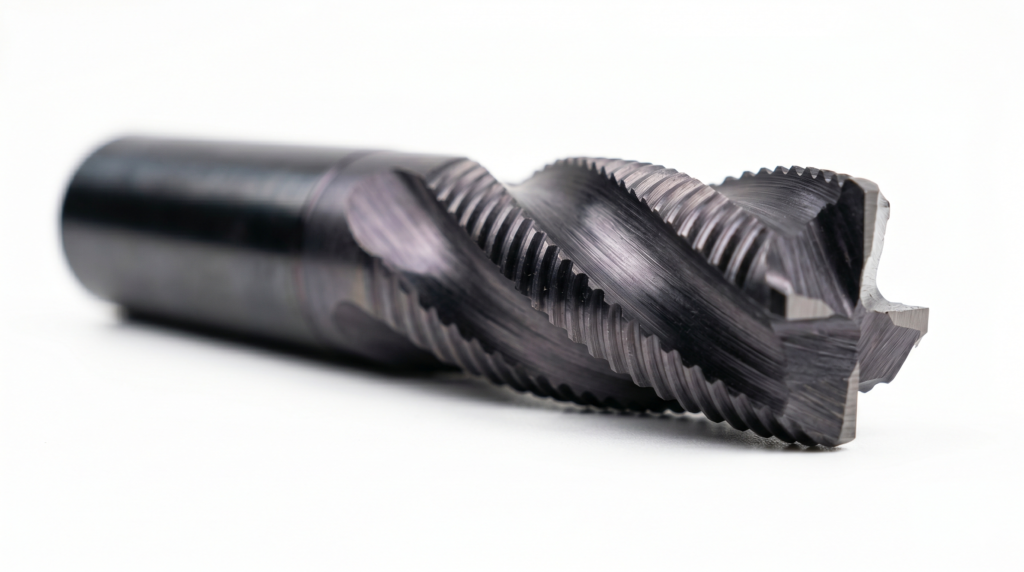
粗加工立銑刀
粗加工立銑刀,也稱波形刃立銑刀,在其切削刃上帶有鋸齒狀或波浪狀輪廓。這種鋸齒在切屑形成時將其打碎成短段,而不是讓一條連續的切屑在排屑槽中積聚。其結果是,在等效的切削參數下,每齒的切削力降低,振動傾向減弱,材料去除率高於標準立銑刀。權衡之處在於表面粗糙呈階梯狀,需要隨後使用標準立銑刀進行精加工走刀。
鍵槽銑刀
鍵槽銑刀是專為插銑進入和開槽切削設計的兩刃立銑刀。雙刃幾何形狀最大限度地擴大了容屑槽的容積,這在開槽操作中至關重要,因為在這種操作中,刀具兩側被工件材料完全封閉,切屑逃逸的空間有限。在全寬槽中使用四刃立銑刀有使切屑堵塞容屑槽的風險,要么導致主軸停轉,要么導致刀具斷裂。鍵槽銑刀透過犧牲表面光潔度質量來獲得該操作所需的排屑空間,從而防止出現這種情況。
面銑刀
面銑刀是平面加工的主力軍。其主導的幾何參數不是螺旋角,而是主偏角(也稱為切入角 KAPR):即主切削刃與加工表面之間的角度。龐大的刀具直徑(通常為 50 至 200 毫米)、高密度的刀片以及剛性強、懸伸短的刀體,使面銑成為在大型工件上產生平面的最高效方法。
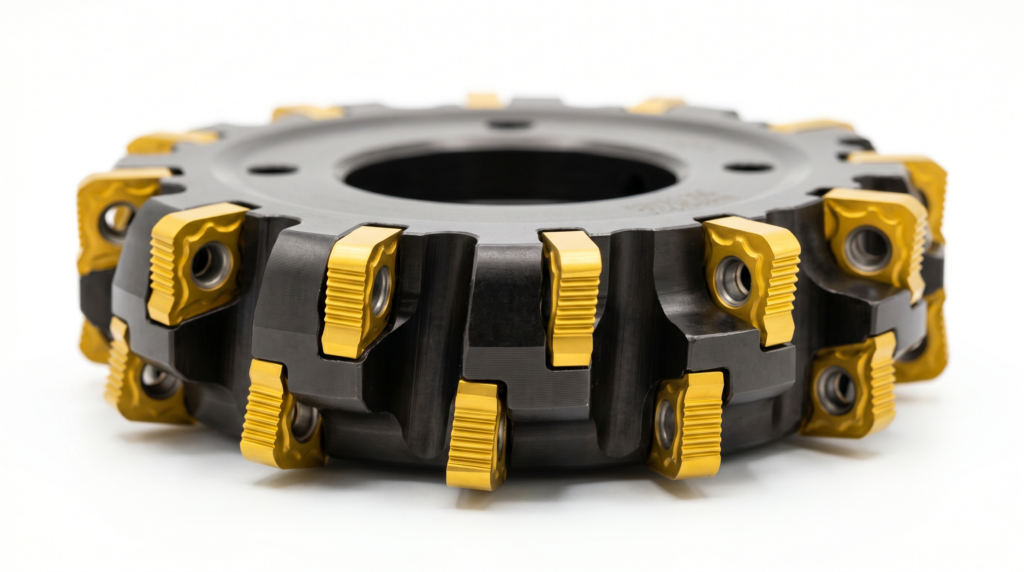
| 主偏角 (KAPR) | 切屑厚度 | 受力方向 | 刀片壽命 | 軸肩加工能力 |
| 45° | 薄(負載分散在較長的邊緣上) | 軸向/徑向分開 | 最長 | 沒有真正的直角軸肩 |
| 75° | 中等 | 主要為徑向 | 中等 | 近似直角的軸肩 |
| 90° | 厚(集中在刃口) | 完全徑向 | 最短 | 真正的直角軸肩 |
套式面銑刀
套式銑刀是帶中心孔的面銑刀,安裝在單獨的心軸上。同一心軸可以在不同直徑的套式銑刀體之間共享,這降低了在同一工具機主軸上運行多個直徑刀具的車間的模具成本。在功能上,它們與面銑刀完全相同;該分類嚴格指的是安裝配置。
飛刀
飛刀在旋轉體中使用單個可轉換的高速鋼 (HSS) 或硬質合金刀頭。單點幾何形狀使其通用性極強且設定成本低,但缺乏多個刀片嚴重限制了生產率。在相同的材料去除率下,循環時間比同等的刀片式面銑刀長四到十二倍。飛刀適用於小批量、低預算的加工、工具室使用,以及所需的平面直徑超出刀片式面銑刀實際覆蓋範圍的情況。
成型和仿形銑削
成型和仿形銑刀具有研磨成特定形狀的切削刃。這個系列中的每把刀具都執行一項完全由其幾何形狀決定的工作。用其他系列的刀具替換將無法產生正確的特徵。
螺紋銑刀
螺紋銑刀在其側面幾何形狀中磨有螺紋牙型輪廓。它們的直徑比要加工螺紋的孔小,並在孔內以螺旋插補路徑運行以切削出螺紋。一把螺紋銑刀可以切割相應螺距的任意深度的螺紋,這使其在盲孔應用中比絲錐更有優勢,因為絲錐存在觸底折斷的風險。螺紋銑刀也適用於無法攻絲的淬火材料,並且不會產生斷錐報廢的風險。
在規定螺紋特徵時,應在工程圖紙上確定螺紋規格之前,在設計過程的早期使用螺紋和絲錐底孔尺寸計算器驗證底孔直徑和螺紋齧合長度。
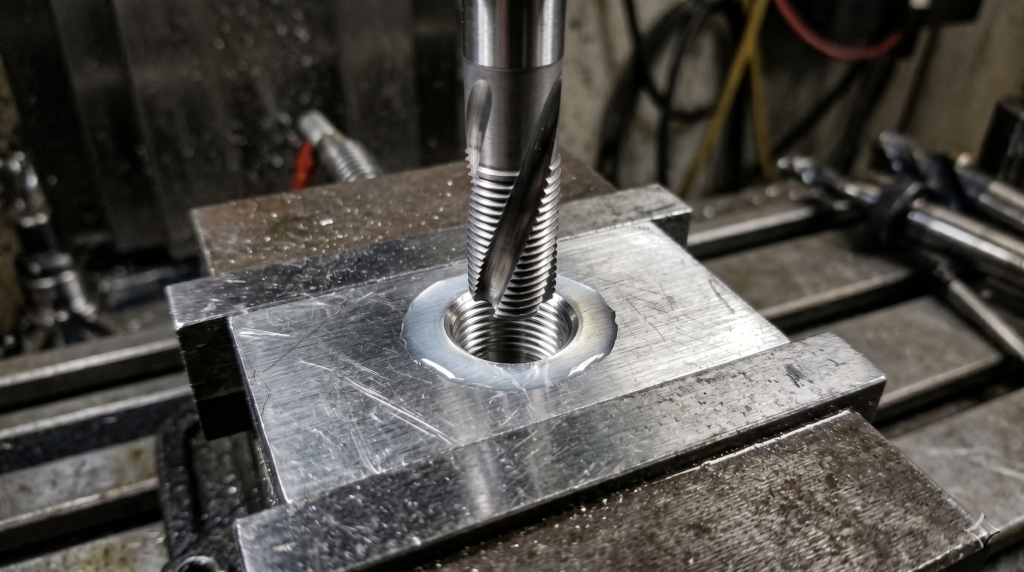
T 型槽銑刀
T 型槽銑刀在部署前需要預加工一個垂直切入槽。銑刀穿過該通道槽,然後橫向移動,將槽底加寬至刀頭的直徑,形成 T 型輪廓。主要的工業應用是工具機工作台的 T 型槽,用於接受 T 型螺栓頭以固定工件夾具。
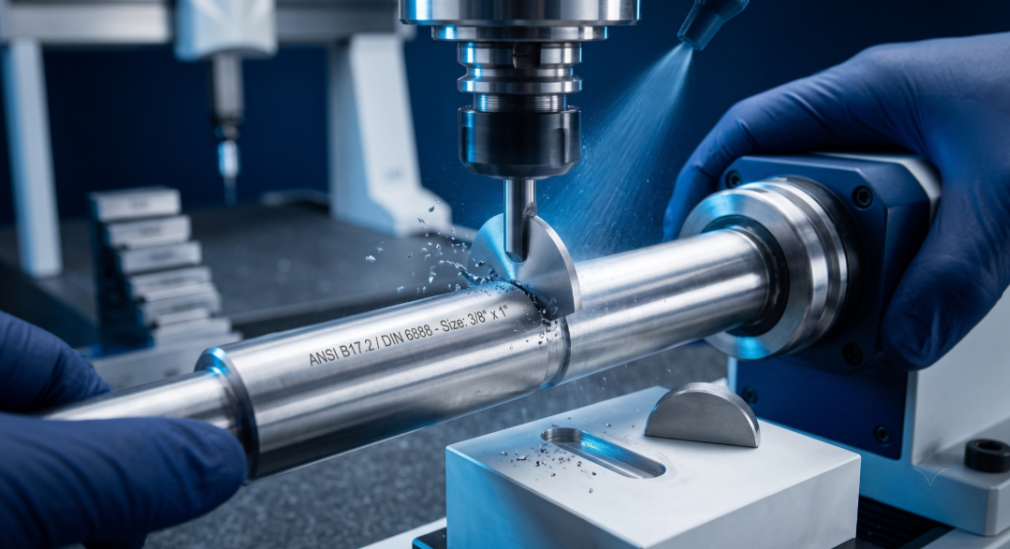
半圓鍵槽銑刀
半圓鍵槽銑刀是專用的盤形刀具,用於加工 ANSI B17.2 和 DIN 6888 中規定的用於軸和孔組件的半圓形鍵槽。在幾何形狀上,它們與 T 型槽銑刀非常相似,但它們的尺寸已標準化,以匹配相關標準中定義的半圓鍵尺寸。指定非標準的槽深或寬度會迫使客製化刀具訂單,這增加了採購的交貨時間和成本。
漸開線齒輪銑刀
漸開線齒輪銑刀是一種鏟齒盤狀刀具,其輪廓被磨成目標齒輪的精確漸開線齒形。它們在臥式分度頭上操作,一次切削一個齒槽。必須為目標齒數範圍分度到正確的刀具號數:單把刀具覆蓋一系列齒數,而不是單一值。漸開線齒輪銑刀適用於單件和小批量生產。大批量的齒輪生產使用滾齒或磨齒工藝,而不是成型銑削。
外圓和圓柱銑削
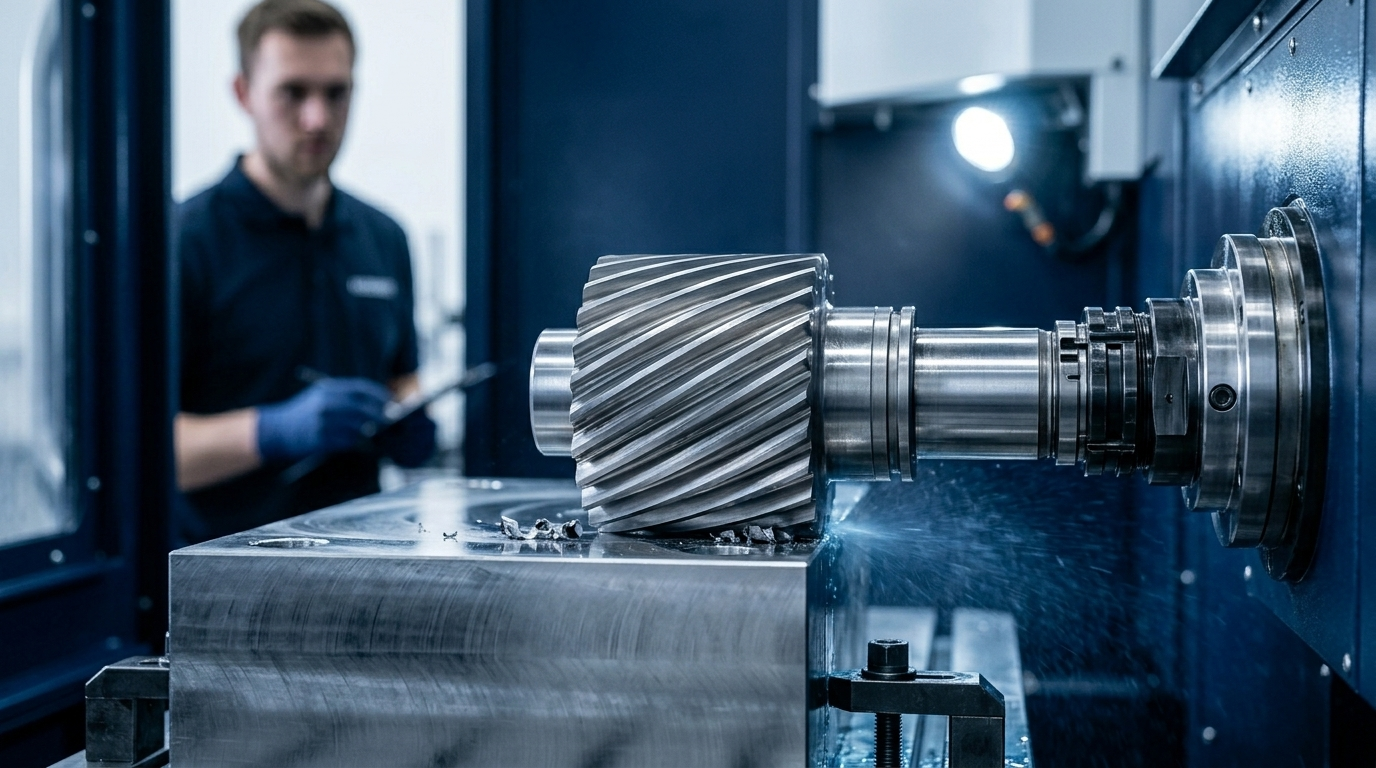
外圓和圓柱銑刀在其圓周上進行切削,平行於主軸軸線,安裝在臥式心軸上。該系列是臥式銑削時代的傳統刀具。帶有可轉位面銑刀的立式加工中心已在平面加工中基本取代了它們。它們在運行臥式主軸設備的車間和特定的跨銑(straddle milling)應用中仍然適用。
圓柱銑刀
圓柱銑刀是在整個圓周上帶有螺旋齒的寬圓柱形刀具。安裝在水平心軸上,它們可以在一次寬闊的走刀中加工大型平面,在可轉位刀片面銑刀成為標準之前,這是產生平面的主要高產方法。在仍在中使用臥式銑削設備的車間中,對於寬闊扁平的鋼坯進行高餘量去除的走刀,圓柱銑刀仍然高效。
三面刃銑刀
三面刃銑刀是盤狀刀具,不僅在圓周上,而且在兩側面上都有齒。它們安裝在臥式心軸上,用於開槽和跨銑操作,其中同一心軸上的兩個銑刀同時加工工件的兩側。
在批量生產中,能夠使用墊圈精確設定兩把銑刀之間的距離,使得這種方法對於加工平行邊槽特徵具有很高的可重複性。
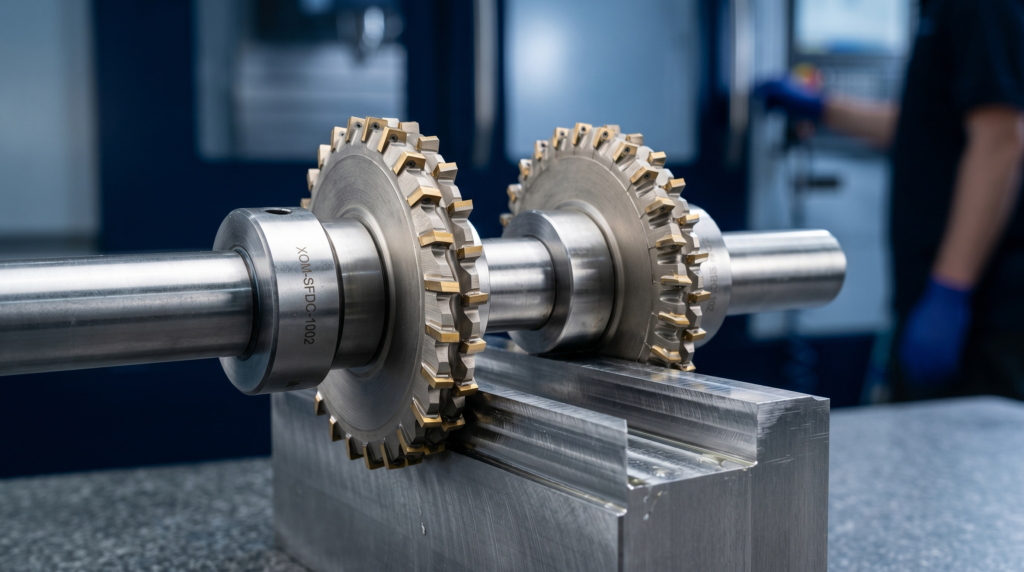
刀具材料與塗層
基材決定了刀具在失去硬度之前能承受多高的溫度。塗層透過減少摩擦並減緩切削刃處的化學磨損成倍延長刀具壽命。基體和塗層必須結合起來選擇,因為不匹配(例如將耐高溫塗層塗在耐溫性差的基體上)既沒有帶來好處,又增加了成本。
基體材料
| 基體材料 | 最高工作溫度 | 熱硬度 | 最佳用途 | 關鍵限制 |
| 高速鋼 (HSS) | ~600°C | 低 | 通用、客製磨削形狀 | 600°C以上變軟,生產率低 |
| 鈷高速鋼 (M35, M42) | ~675°C | 中等 | 不鏽鋼、鈦 | 相比普通HSS改進有限 |
| 硬質合金 (Cemented carbide) | ~900°C | 高 | 生產銑削:鋼、不鏽鋼、鋁 | 脆,不耐衝擊載荷 |
| 切削陶瓷 (Al₂O₃, Si₃N₄) | ~1,200°C | 極高 | 高速切削鑄鐵、鎳基高溫合金 | 非常脆,不能斷續切削 |
| 立方氮化硼 (CBN) | ~1,400°C | 最高(非金剛石) | 淬火鋼精銑 | 昂貴,僅有釬焊刀頭形式 |
| 聚晶金剛石 (PCD) | ~700°C | 最高 | 鋁、銅、複合材料 | 700°C以上變回石墨,不能切削黑色金屬 |
高速鋼 (HSS) 在客製刃磨刀具、內部自制成型刀具以及因產量低而無法證明硬質合金的脆性和成本合理性的工作中仍然具有相關性。硬質合金是生產級 CNC 銑削鋼、不鏽鋼和鋁材的主要基體材料。CBN 和 PCD 是針對特定應用的高端選項,適用範圍較窄。
塗層
塗層可保護基材表面免受熱量、磨損和化學攻擊。給定應用的正確塗層由工件材料及其產生的切削溫度決定,而不僅僅是基材本身。
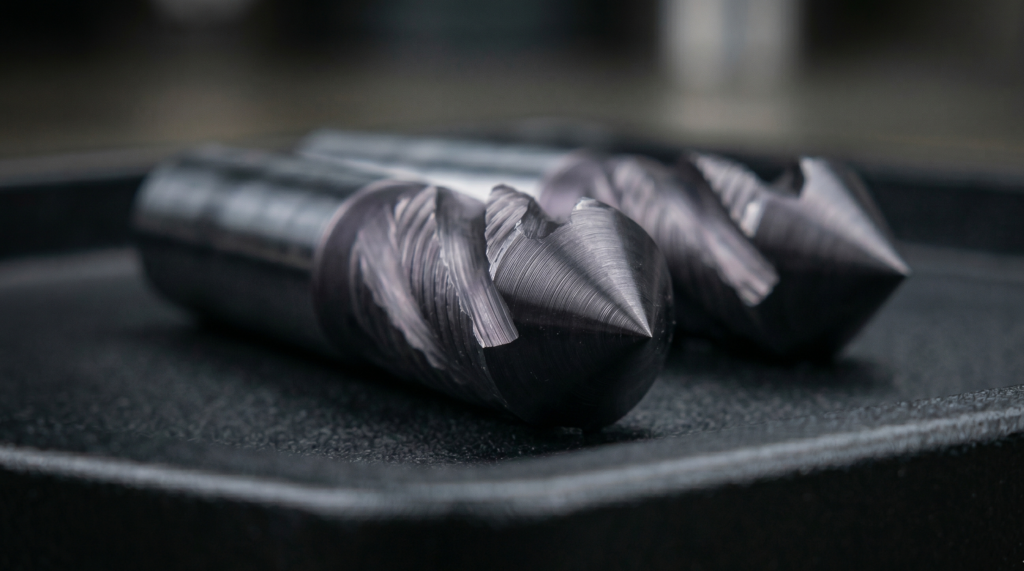
| 塗層 | 最高溫度 | 主要功能 | 正確應用 |
| TiN (氮化鈦) | ~600°C | 表面硬度、低摩擦 | HSS刀具、中速硬質合金、軟質有色金屬 |
| TiAlN / AlTiN (氮化鈦鋁 / 氮化鋁鈦) | ~800°C | 自我修復氧化鋁阻擋層 | 生產速度下的鋼和不鏽鋼銑削 |
| AlCrN (氮化鋁鉻) | ~1,100°C | 標準塗層中抗氧化性最高 | 淬火鋼、高溫合金 |
| DLC (類金剛石碳) | ~400°C | 極大幅度減少摩擦 | 鋁、銅、塑料:防止積屑瘤 |
TiAlN 和 AlTiN 是鋼材銑削中整體硬質合金立銑刀的標準塗層,因為它們在高溫下形成的氧化鋁層會隨著刀具升溫而提供更好的保護,準確覆蓋了硬質合金最脆弱的溫度範圍。AlCrN 將這一原理擴展到更硬的材料和更高的溫度。選擇 DLC 是專門為了防止鋁和其他粘性有色金屬在無塗層或 TiN 塗層刀具上引起的粘附和積屑瘤問題。
決定刀具選擇的切削參數
三個參數驅動切削刀具選擇:切削速度、每齒進給量和切削深度。
切削速度
切削速度 ($V_c$) 是切削刃在銑刀外徑處的線速度,單位為公尺每分鐘。正確的切削速度是兩個變數的函數:工件材料和刀具基材。過高的速度會產生過多的熱量,使基材軟化並加速磨損。過低的速度會導致摩擦而不是切削,這同樣會產生熱量並縮短刀具壽命。
| 工件材料 | 典型 Vc 範圍 (m/min) – 硬質合金刀具 |
| 鋁合金 | 200 至 600 |
| 低碳鋼 | 80 至 200 |
| 不鏽鋼 (奧氏體) | 50 至 120 |
| 鈦合金 | 30 至 80 |
| 淬火鋼 (45–60 HRC) | 50 至 150 (CBN) |
| 鑄鐵 | 100 至 300 |
| 鎳基高溫合金 | 15 至 50 |
每齒進給量
每齒進給量 ($f_z$) 設定了切屑負載:即每轉每個刀齒去除的材料量。過低的切屑負載會使切屑變薄,低於其理想截面,將熱量產生集中在更小體積的材料中並加速刀具磨損。過高的切屑負載超出了刀具的結構承受能力,導致變形、振顫或斷裂。切屑負載不可與進給率互換:
$$\text{進給率 (mm/min)} = f_z \times \text{刃數} \times \text{RPM}$$
切削深度
切削深度工程有兩個獨立的方向:軸向(刀具刺入工件多深)和徑向(刀具直徑側向齧合的比例)。就發熱而言,徑向齧合是兩個變數中更為激進的一個:如果銑刀採用 100% 徑向齧合(全寬開槽),每個刀齒在每轉的一半時間內都與工件接觸,這會產生持續集中的熱量。輕微的徑向走刀使用較大的軸向深度來補償,將負載分散在整個容屑槽長度上,同時保持每個刀齒處於切削狀態的時間很短。
| 操作類型 | 徑向吃刀 | 軸向吃刀 | 熱量水平 | 正確應用 |
| 開槽 (Slotting) | 100% (全寬) | 淺 (0.5x 至 1x D) | 高 | 僅用於開槽,使用兩刃刀具 |
| 常規粗加工 | 30% 至 60% D | 中等 (1x 至 1.5x D) | 中等 | 一般材料去除 |
| 高效銑削 (HEM) | 5% 至 15% D | 深 (3x 至 5x D) | 低 | 最長刀具壽命,最快循環時間 |
| 精加工 | 5% 至 10% D | 特徵的全部深度 | 低 | 表面質量、尺寸精度 |
面向製造的設計:在設計時考慮刀具
任何不符合標準刀具目錄的设计特徵都會造成採購問題,從而變成成本和交貨期的負擔。
以下限制是刀具幾何形狀的直接結果,必須在圖紙階段予以考慮。
| 設計特徵 | 刀具約束 | DfM 規則 |
| 內部型腔轉角 | 半徑必須等於或超過刀具半徑。 | 指定可接受的最小半徑,而不是零。內部半徑為 0 是物理上無法銑削的。 |
| 槽寬 | 不能比能買到的最小刀具直徑還窄。 | 標準槽寬(3、4、5、6、8、10、12、16、20 釐米)消除了客製刀具的溢價。 |
| 型腔深度 | 受到刀具長徑比 (L:D) 的限制。 | 理想情況下,型腔深度不應超過規定拐角半徑的 4 倍。 |
| 螺紋規格 | 由可用的絲錐和螺紋銑刀尺寸決定。 | 使用公制 (ISO) 或統一 (UNC/UNF) 標準螺紋。盡早交叉驗證底孔鑽頭尺寸。 |
| 倒角角度 | 標準倒角銑刀涵蓋 30°、45° 和 60°。 | 非標準角度需要客製刀具設定。只要可能,預設使用 45°。 |
| T 型槽和燕尾槽 | 幾何形狀需要一個預加工的垂直接入槽。 | 在圖紙上包括入口槽的尺寸,以匹配可用的刀具切入直徑。 |
| 半圓鍵槽 | 必須符合 ANSI B17.2 或 DIN 6888 標準尺寸。 | 規定一個標準鍵編號。非標準寬度會迫使昂貴的客製刀具訂單。 |
那些與標準刀具直徑、半徑、倒角角度和螺紋螺距一致的设计,可以更快地透過報價和設定環節,且產生的工程變更請求更少。對於有嚴格尺寸要求、要與配對零件相互作用的特徵,應使用標準的配合公差定義,以便在發佈圖紙之前確認所指定的配合公差等級能否透過標準的 CNC 銑削工藝能力達到。
瞭解銑刀約束的實際成果是:減少圖紙修改次數、加快報價週期,並能使零件毫無因刀具引起的意外、順利到達首件檢驗階段。