以下是為您翻譯的繁體中文版本,已針對專業術語(如「刀具/切削工具」、「車間/機房」、「馬達/馬達」、「切屑」、「預算」等)進行在地化調優,並完整保留了所有圖片標示与表格結構:
不鏽鋼零件超過 70% 的總製造成本在初始設計階段就已決定,這主要由原材料牌號的選擇和零件的幾何形狀所鎖定。
雖然與碳鋼或鋁合金相比,不鏽鋼具有更優異的耐化學性、出色的屈服強度和抗污性,但其機械性能也對標準切削刀具產生了嚴重的阻力。
必須最佳化刀具選擇、零件公差和切削參數,以建立可預測的生產週期並防止災難性的刀具故障。
是什麼讓不鏽鋼難以加工
在加工操作過程中,四種截然不同的冶金機制推高了切削力、熱量積聚和結構風險。
加工硬化
加工硬化是指材料在永久變形後變得更硬的過程。彎曲迴形針就能直接說明這種效應:彎曲本身很容易,但將其拉直需要更大的力,因為金屬在變形處變硬了。
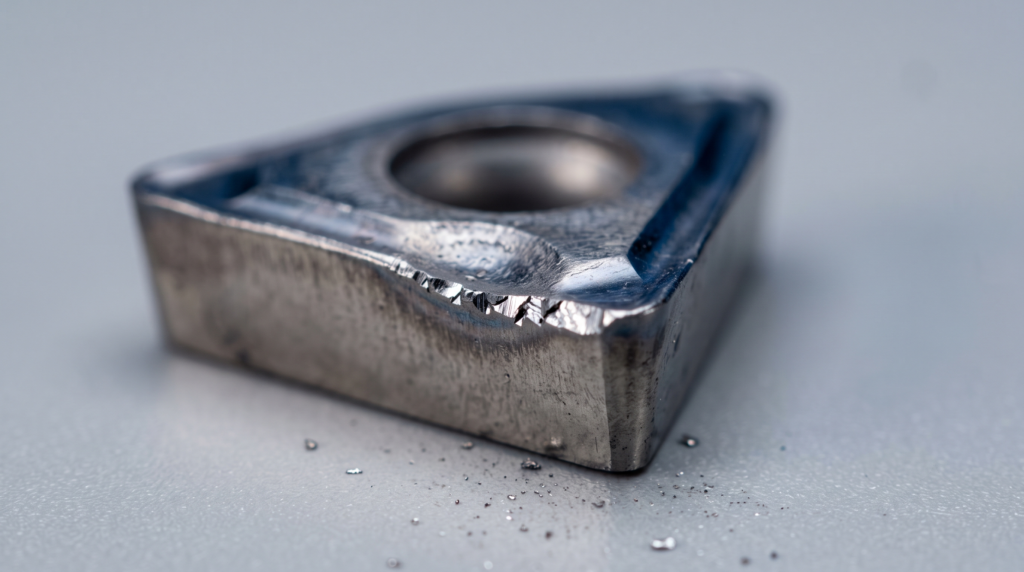
奧斯田鐵不鏽鋼是最容易發生加工硬化的金屬之一。如果每一次走刀切削深度不夠,都會留下一層硬化的表皮,下一次走刀就必須切削比母材更硬的材料。硬度越高,切削阻力越大,刀具磨損越快,在隨後的每一次走刀中,問題都會隨之加劇。
低導熱性
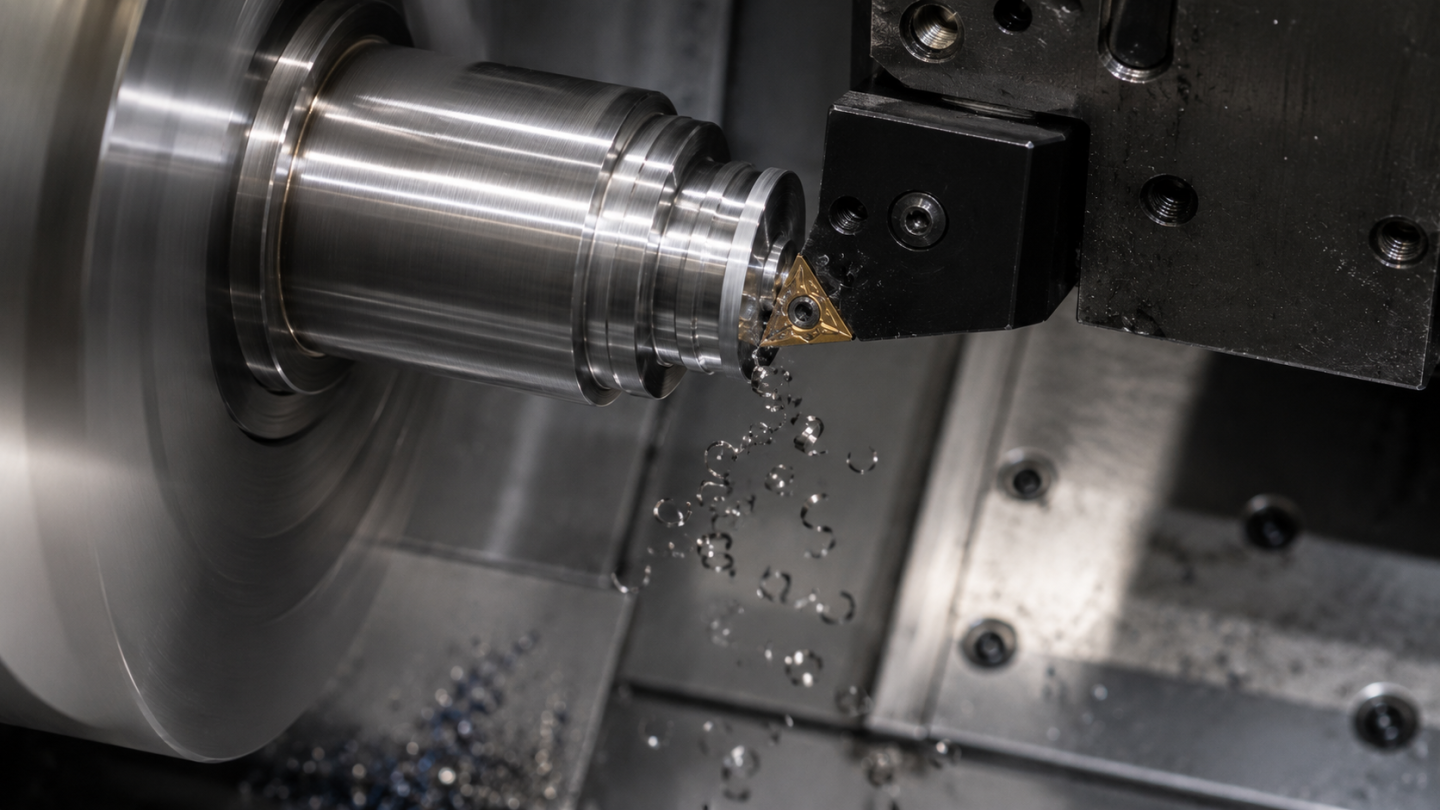
不鏽鋼的導熱係數為 15-30 W/m·K,遠低於碳鋼的 30-60 W/m·K 和鋁的 237 W/m·K。切削刃處產生的熱量無處可去,因此集中在切削區,而不是透過工件散發。切削溫度升高會降低刀具的屈服強度和硬度,導致刀具過早崩刃或直接失效。
高切削力與振動
不鏽鋼的強度和延展性要求比易切削鋼或鋁具有更高的切削力,這種組合使得該材料容易產生振顫。振動會降低表面光潔度、導致刀片崩刃,並隨著時間的推移縮短主軸的壽命。
刀具快速磨損與切屑控制問題
加工硬化、熱量滯留和高切削力共同加速了刀具磨損,並使切屑控制變得複雜。由於不鏽鋼的強度和延展性,它會產生細長的帶狀切屑。這些切屑在刀具表面摩擦,加劇了熱量集中和切削力,並且它們會損壞加工表面和刀具本身,從而干擾加工過程。
可加工性指數和系列分類
為特定應用選擇合適的不鏽鋼,決定了是高效生產還是成本飆升。
製造業將金屬切削的相對難易程度與 AISI 1112 易切削碳鋼進行基準比較,後者的基準評級設定為 100%。如果一種牌號的可加工性評級為 50%,則需要將線性切削速度降低 50%,才能達到與基準鋼相當的刀具預期壽命。
標準不鏽鋼合金的可加工性評級
| 不鏽鋼牌號 | 可加工性評級 | 冶金系列 | 主要合金特徵 |
| 303 | 78% | 奧斯田鐵 | 含有高硫夾雜物以利於斷屑 |
| 304 | 45% | 奧斯田鐵 | 標準鉻鎳基準 |
| 316 | 40% | 奧斯田鐵 | 添加鉬以提高抗氯化物能力 |
| 430 | 60% | 肥粒鐵 | 低碳、純鉻成分 |
| 416 | 85% | 馬氏體 | 易切削,可透過熱處理硬化 |
| 2205 | 20% – 30% | 雙相鋼 | 奧斯田鐵-肥粒鐵混合晶體結構 |
| 630 (17-4 PH) | 30% | 沉澱硬化 | 銅合金沉澱時效處理 |
選擇合適的牌號
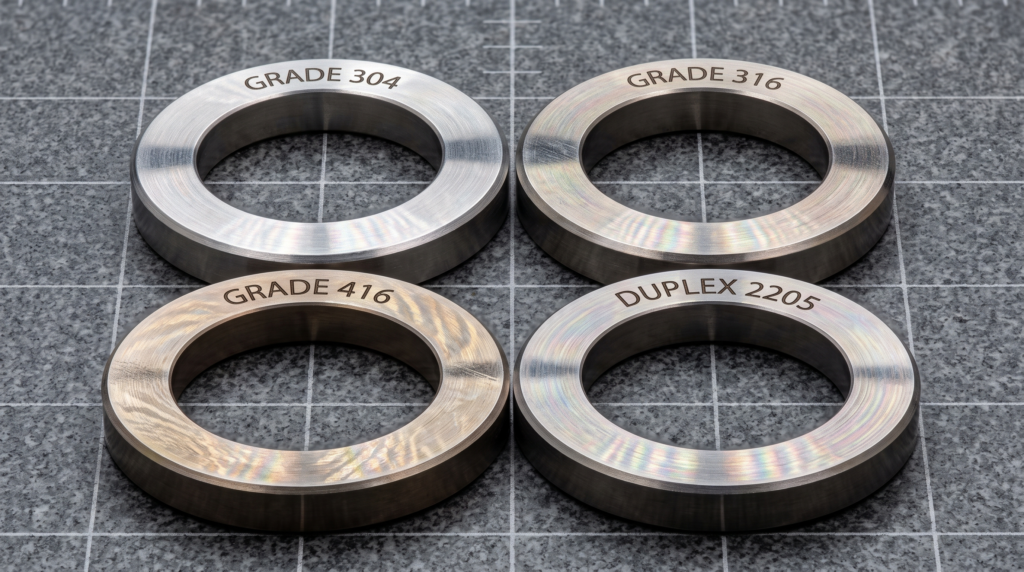
目前存在 100 多種不鏽鋼合金,大多數分為五大類:奧斯田鐵、肥粒鐵、馬氏體、雙相鋼和沉澱硬化型。這些分類反映了原子結構和合金元素的差異,進而決定了每個牌號的性能和最終用途。
對於特定應用而言,合適的牌號是指能够在最低的綜合採購和加工成本下,滿足負載和工作環境要求的牌號。
| 牌號 | 最佳用途 | 避免用於 |
| 303 | 大批量自動化生產、緊固件、襯套、齒輪 | 海洋或化學環境暴露、焊接組件、重型成形加工 |
| 304 | 通用零件、炊具、建築面板、戶外五金件 | 鹽水或酸性環境、持續高溫、大批量生產 |
| 316 | 船用五金件、化學品處理、食品級和外科手術零件 | 對預算敏感的大批量加工、需要熱處理強度的應用 |
| 416 | 齒輪、軸、閥門部件、需要速度的螺紋機零件 | 焊接組件、彎曲零件、海洋或氯化物環境暴露 |
| 630 (17-4 PH) | 攪拌機葉片、成型模具、需要高耐磨性的閥門 | 315°C以上的溫度、零下環境、預算緊張 |
| 2205 (雙相) | 壓力容器、存在應力腐蝕開裂風險、要求減輕重量 | 大批量複雜加工、極端彎曲、預算緊張 |
303 牌號
303 是一種奧斯田鐵不鏽鋼,因其易切削性能而受到重視,但與其它奧斯田鐵牌號相比,這種可加工性是以降低耐腐蝕性、可焊性和機械強度為代價的。
303 適用於複雜精密零件的大批量自動化生產。典型應用包括飛機配件、襯套、緊固件、齒輪和軸。其較低的耐腐蝕性限制了它在海洋、沿海或化學環境等惡劣環境中的使用。避免在焊接組件中使用 303,因為它容易產生熱裂紋,也避免將其用於需要大量彎曲或冷成型的零件。
304 牌號
304 牌號是應用最廣泛的通用不鏽鋼,以其成形性、耐腐蝕性和高CP值(高性價比)而備受青睞。
水槽、冰箱、烤箱、櫥櫃和建築面板通常因其外觀和抗污性而使用 304。它還能很好地進行重度彎曲和冷成型,因此適用於炊具。304 的可焊性優於 303,並且能承受戶外暴露,這將其用途擴展到了暴露在雨水和淡水中的結構、管道和五金件。
不建議將 304 用於鹽水、酸性或苛刻的化學環境,也不建議用於持續的高溫工作環境中,在這些環境下它會產生氧化皮並失去強度。在切削時它也表現出高韌性和粘性,這限制了其在大批量生產中的效率。
304 為牌號決策提供了實用的成本基準。當應用需求在其適用範圍內時,304 能以合理的成本提供通用強度和可拋光的光潔度。只有當 304 無法滿足工作環境、載荷情況或製造要求時,才考慮改為 316(應對氯化物暴露)、17-4 PH(更高強度)或 303(更易加工)。
316 牌號
316 牌號是首屈一指的船用級不鏽鋼,專為處理海水、化學品和工業溶劑而打造。
316 是暴露在鹽霧空氣中的海洋和沿海五金件、船用配件和建築組件的首選。它也適用於腐蝕性化學品、酸和氯化物的儲罐、管道和處理系統。其無孔表面和可自我修復的鉻層能抵抗細菌滋生,使其易於消毒,非常適合食品級、醫療和外科應用。
316 無法透過熱處理硬化,因此應避免在需要極高結構強度或耐磨性的地方使用。與 304 一樣,高韌性和粘性限制了其在大批量生產中的實用性。316 的材料成本通常比 304 高 10-30%,並且加工時間更長,因此應將 316 保留給能體現其附加成本價值的應用。
416 牌號
416 是一種易切削馬氏體不鏽鋼,也是最容易切削的不鏽鋼牌號。其 85% 的可加工性評級領先於其它所有不鏽鋼牌號,高於 303 的 78%。為實現這一點而添加的硫可以乾淨地斷屑,並允許採用比任何奧斯田鐵牌號更高的切削速度和進給量。
與 303 不同,416 可以透過熱處理硬化,當零件既需要易於加工又需要一定的強度或耐磨性時,精神上是一個強有力的選擇。典型用途包括齒輪、軸、螺栓、螺柱、閥門部件、泵軸和大批量自動螺紋機零件。
使得 416 易於切削的硫在其它方面也限制了它。其耐腐蝕性充其量是中等,低於 304 及其母系牌號 410,因此 416 非常不適合暴露於氯化物或海洋環境中。它還具有磁性,並且焊接和冷成型性能較差,因為硫會促進熱裂紋的產生。避免將 416 用於焊接組件或需要彎曲的零件。
當加工成本主導決策且工作環境溫和時,可選擇 416。為了獲得耐腐蝕性,應升級至 304;為了獲得能更好地耐受鹽或酸暴露的易切削牌號,請繼續使用 303。
630 牌號 (17-4 PH)
630 牌號是一種以高強度著稱的沉澱硬化馬氏體鋼。它的硬度適用於必須抗磨損、抗劃傷和抗腐蝕的設備,如攪拌機葉片、成型模具和閥門。
儘管強度很高,但 17-4 PH 的冶金特性使其在特定溫度和化學條件下變脆。它不適用於 315°C 以上的溫度、零下工作環境或永久性海水浸泡。
17-4 PH 不是一個低預算的選擇。它需要特定的時效處理過程才能達到全強度,從而增加了材料和加工成本。當標準強度滿足應用需求時,304 牌號是更好的選擇。
2205 牌號
2205 牌號是一種雙相不鏽鋼,結合了肥粒鐵鋼的強度和奧斯田鐵鋼的耐腐蝕性,其強度大約是標準 300 系列不鏽鋼的兩倍。
這種強度適用於高應力應用,如壓力容器、儲罐和結構件,並且由於可以使用更輕的結構達到相同的強度,因此它能夠實現減重設計。2205 對腐蝕性化學品、氯化物和其他鹽類的抵抗力將其用途擴展到了海洋和其他苛刻環境中。
與 17-4 PH 一樣,2205 在極端高溫或零下溫度下、在需要極度彎曲的零件中,或者在大批量生產複雜幾何形狀時,也會變脆。2205 的成本大約比 316 高 20%,比 304 高 50%,因此當 304 或 316 仍能滿足要求時,不應選擇它。然而,在應力腐蝕開裂風險很高的地方,2205 是唯一正確的選擇,因為 304 和 316 在這種環境下會立即失效。
生產工程用例
| 材料 | 工序 | 參數 | 避免的故障 | 結果 |
| 奧斯田鐵 316 | 平面端面銑削 | 較小的徑向吃刀量,遠低於銑刀全直徑 | 過早的月牙窪磨損 | 透過形成更薄的切屑,減少了熱量積聚並延長了刀具壽命。 |
| 馬氏體 416 | 瑞士型自動車削 | 高含硫量帶來的易切削速度 | 細長帶狀切屑堆積 | 極佳的體積排屑效果並縮短了單件經濟循環時間。 |
| 雙相鋼 2205 | 深盲孔鏜削 | 高壓大流量合成水性冷卻液 | 局部熱區軟化 | 精確的溫度控制可防止刀片邊緣立即崩壞。 |
機加工不鏽鋼零件的設計規則
如前所述,加工費用的大部分是在設計階段確定的。因此,為了提高成本效益,遵守這些加工設計規則至關重要。
不鏽鋼製造設計 (DfM) 最佳化指南
| 設計目標特徵 | 相關的工藝限制 | 潛在的採購懲罰 | 核心 DfM 覆蓋規則 |
| 內部型腔拐角 | 半徑必須與刀具半徑相匹配 | 客製輪廓刀具費用 | 設定拐角半徑等於或略大於標準刀具半徑,以避免客製刀具並利於排屑。 |
| 孔底輪廓 | 標準麻花鑽留下 118° 的角度 | 螺紋輪廓深度不完整 | 在所有盲孔圖紙上,在所需螺紋深度之外增加 2 到 3 個螺距長度的螺紋退刀緩衝。 |
| 螺紋製造結構 | 絲錐扭矩導致斷裂 | 延長電火花(EDM)提取的人工時間 | 過渡到螺旋螺紋銑削,以安全清除切屑。 |
| 開放座標尺寸 | 工具機軸平移解析度 | 延長加工週期和檢測時間 | 透過標題欄配置應用 m 級(中等)開放公差。 |
| 零件壁厚尺寸 | 在切削力下發生極端彎曲變形 | 零件壁彎曲和報廢 | 改用雙相鋼 2205 以安全地切削薄壁截面厚度。 |
1. 不要過度設計零件
對於不鏽鋼,由於可用的牌號繁多,很容易對零件進行過度設計。在 304 就足夠的情況下,設計師為了保險起見可能會選擇 316L(L 代表低碳)。請務必為應用選擇正確的牌號。錯誤的牌號不僅會影響採購,還會影響加工和後處理成本。除非功能需要,否則避免使用更嚴格的加工公差。
2. 使光潔度與功能相匹配
指定正确的光潔度可能是滿足預算還是超出預算的關鍵。
在非密封或非衛生表面上強制執行超光滑的輪廓規格(Ra < 0.4 µm),會迫使增加二次外圓磨削、研磨或多道電解拋光工序。在機械性能允許的任何情況下,請將標準機加工光潔度(Ra 3.2 µm)作為您的預設基準。
3. 針對數控加工進行設計
避免或修改無法在數控工具機上可靠製造的特徵。選擇適合數控加工的牌號。例如,對於不需要極端耐腐蝕性和製造後焊接的零件,303 牌號優先於更難加工的牌號。與標準奧斯田鐵牌號相比,雙相不鏽鋼可以将零件的厚度減少一半。這能從採購到後處理的多個方面節省成本。
不鏽鋼加工
在刀具、速度和冷卻方面採取審慎的方法會在不鏽鋼加工中得到回報。
| 實踐建議 | 為什麼重要 |
| 刀具材料塗層 | 硬質合金,亞微米晶粒以增加韌性;大批量生產使用 TiAlN 或 AlTiN 塗層(標準刀具會因高溫和積屑瘤而失效) |
| 切削速度 | 保守(高速會提高切削溫度並縮短刀具壽命) |
| 進給率 | 激進,保持恆定進給(較低的進給率會導致摩擦,從而加劇加工硬化) |
| 切削深度 | 深度足以在每次走刀時切過加工硬化層(較淺的精加工走刀會切入硬化材料,而不是原始金屬) |
| 冷卻 | 高速操作使用水基冷卻液;攻絲和螺紋加工使用純切削油(熱量積聚對刀具壽命的威脅大於摩擦) |
| 工具機設定 | 剛性好,高夾緊力且刀具懸伸短(偏擺會導致振顫、加工硬化和刀具斷裂) |
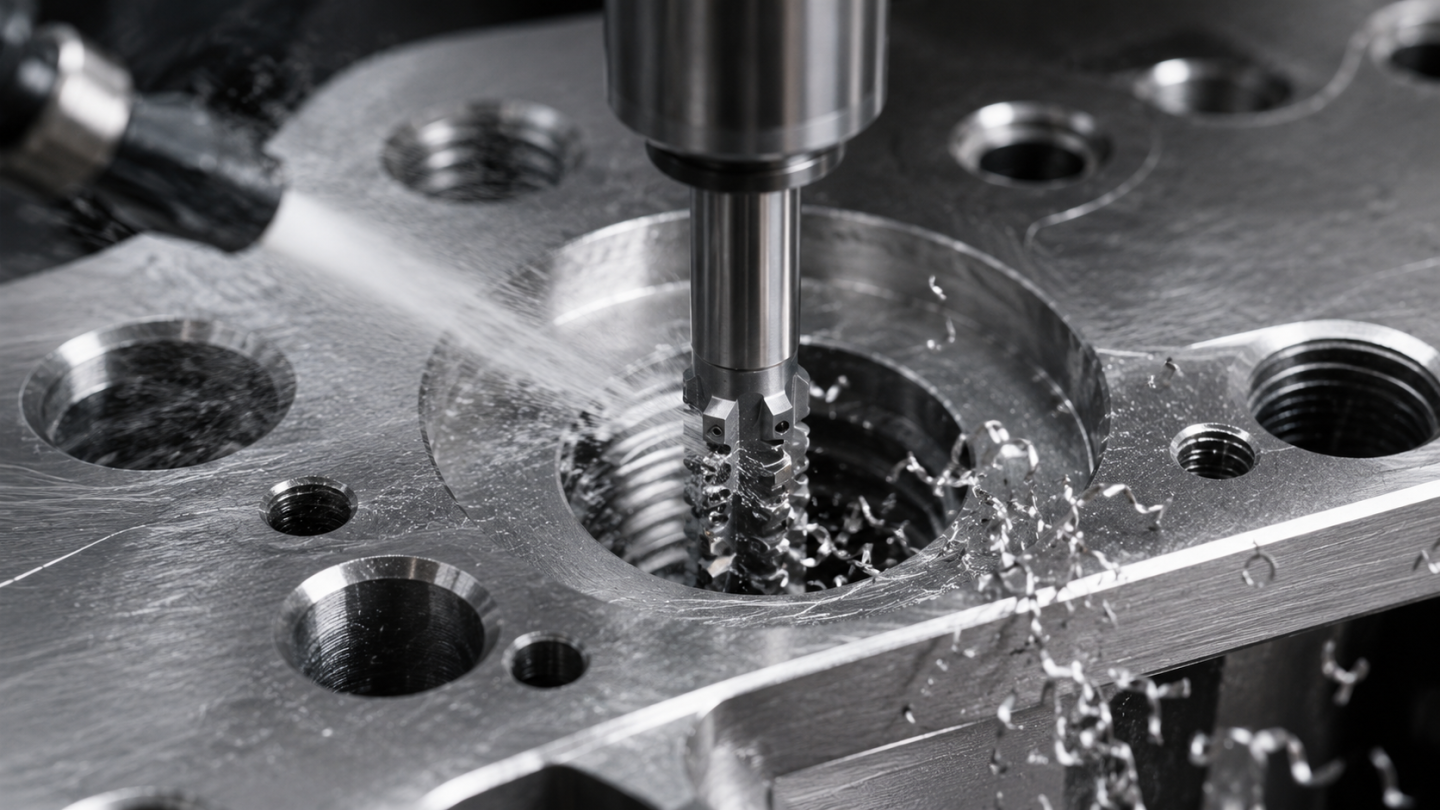
對於不鏽鋼而言,螺紋銑削通常是比螺紋攻絲更好的選擇,因為它在已經容易發生加工硬化的材料上減少了摩擦和刀具應力。
為任一方法確定內螺紋尺寸的工程師,在決定攻絲策略之前,可以使用螺紋和絲錐鑽孔尺寸計算器交叉檢查絲錐底孔尺寸。
加工後處理
機加工會留下表面污染、生銹風險和過早磨損等問題,而二次加工會在不鏽鋼零件發貨前解決這些問題。
清洗與脫脂
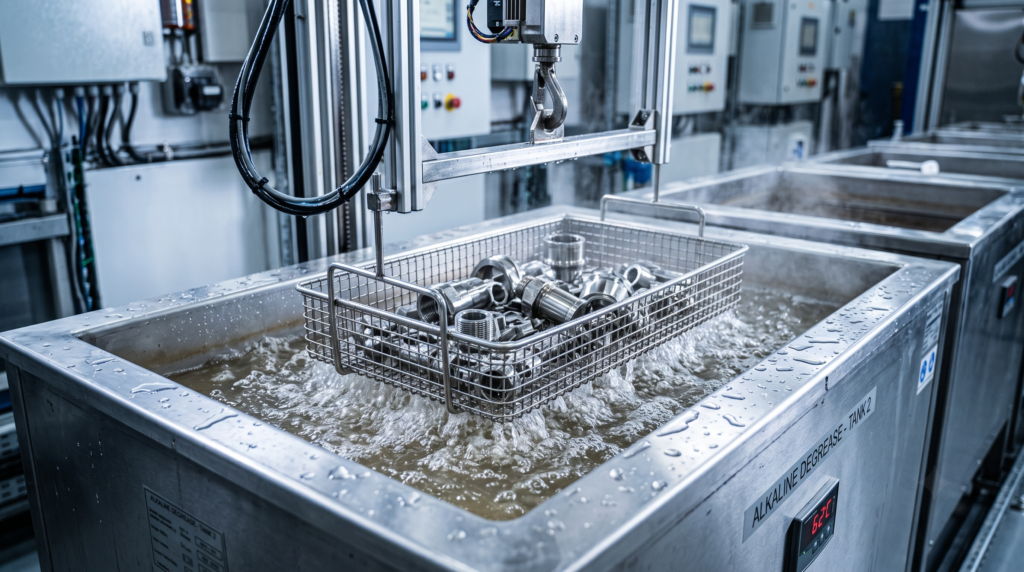
機加工零件需要清洗以去除切削液、機油和切屑,通常透過鹼性清洗或溶劑脫脂來完成。此步驟在鈍化之前是必要的,因為表面殘留物會阻礙酸浴正常發揮作用。
鈍化
鈍化是用硝酸或檸檬酸對不鏽鋼進行化學處理,去除切削刀具留下的遊離鐵,否則這些鐵會成為腐蝕的起始點。該過程恢復了負責材料耐腐蝕性的均勻氧化鉻層。
電解拋光
電解拋光是一種電化學過程,可去除一層薄薄的表面層,平滑微觀凸起,並產生清潔、低摩擦、高度耐腐蝕的表面。它通常被指定用於醫療、製藥、半導體和食品級應用。
不鏽鋼的替代品
當應用需要最大的耐腐蝕性、高溫工作能力、美觀和嚴格的衛生性能時,不鏽鋼是首選。
當加工難度超過其帶來的好處時,其它材料可能更適合該應用。
| 替代品 | 何時選擇 |
| 低碳鋼 | 預算有限,並且可以對零件進行塗漆或塗層以防腐蝕 |
| 鋁 | 重量和導熱性比強度或耐腐蝕性更重要 |
| 黃銅 | 可加工性和中等耐腐蝕性是首要考慮因素,並具有抗菌優勢 |
| 塑料或複合材料 | 電絕緣、重量和成本的優勢超過了對機械強度的需求 |
使規格與要求相匹配
不鏽鋼具有很少有材料能媲美的耐腐蝕性和耐用性,但它的每一個特性都會增加工具機加工時的阻力。牌號選擇、公差規範、刀具選擇和後處理都指向同一個方向:將規格與實際工作要求相匹配,而不是選擇聽起來最保險的那個。